Streç filmde katman yapışması: ön germe sonrası kuyruk açılmasını değerlendirmek
Türkiye’de makine tipi streç film alıcıları için ASTM D5458 raporunu okuma, film yüzlerini eşleştirme ve palet kuyruğunu sahada doğrulama rehberi.
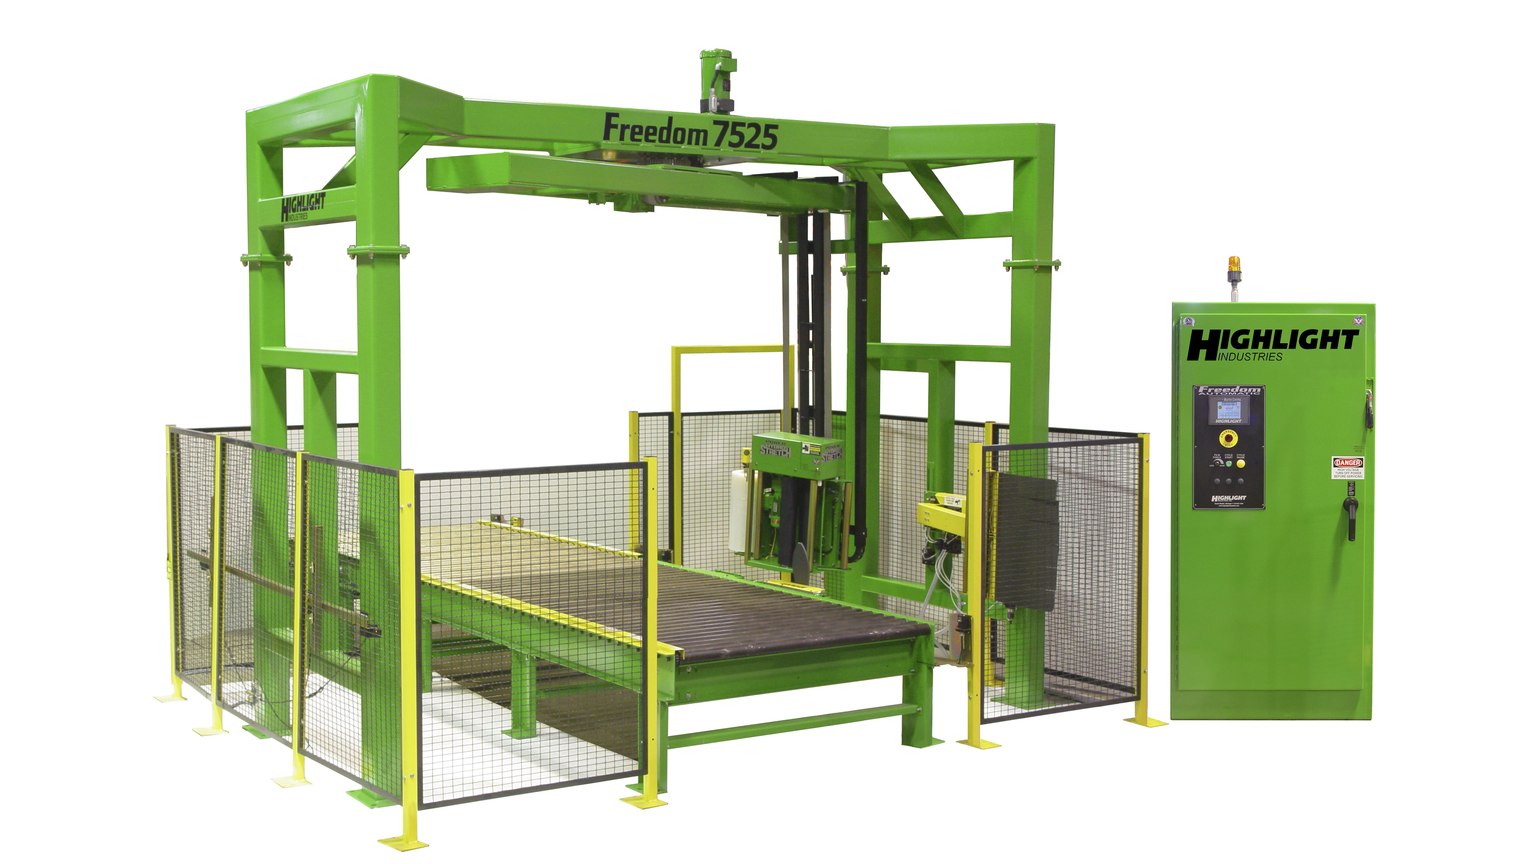
Fotoğraf: Imsquare22
Highlight Industries Freedom 7525 döner kollu streç sarma makinesinin arşiv fotoğrafı, Wikimedia Commons’a aktarılan 19 Temmuz 2010 tarihli yükleme. Nexis tesisi veya film yapışma deneyinin görüntüsü değildir.
Imsquare22 · Wikimedia Commons · Kamu malı (PD-user) · Web için küçültüldü ve 16:9 beyaz alana yerleştirildi.
Otomatik sarıcıdan düzgün çıkan bir paletin film ucu konveyör geçişinde kalkıyorsa ilk tepki genellikle daha yapışkan bir film istemektir. Ancak rulonun yönü ters takılmış, kesme ünitesi ucu fazla kısa bırakmış veya son turdaki temas alanı değişmiş olabilir. Satın alma şartnamesi bu ihtimalleri ayırmadığında, yeni rulo siparişi sorunu çözmeden maliyeti artırabilir.
Bu rehber Türkiye’de makine tipi PE streç film kullanan üreticiler, depolar ve ihracat hazırlık ekipleri içindir. Odak, üst üste binen film yüzlerinin soyulmaya karşı tutunması ve sarım sonunda film ucunun yerinde kalmasıdır. Silaj veya gıda streç filmi için kabul kriteri önermez.
2026’da değişen reçeteleri nasıl değerlendirmeli?
Amcor, 25 Ağustos 2026’da Tiptree’nin tüketim sonrası geri dönüştürülmüş plastik (PCR) içeren palet streç filmi ve shrink filme geçtiğini duyurdu. Bu, belirli bir müşteri ve ürün için açıklanan bir uygulama örneğidir; her PCR kaynağının aynı şekilde çalıştığını veya Türkiye’deki herhangi bir alım için belirli bir içerik oranının gerektiğini göstermez. Satın alma açısından çıkarımımız, geri dönüştürülmüş içerik belgesini makine ve palet kabulünden ayrı değerlendirmektir. [1]
Film üreticisiyseniz, denemede PCR kaynağı ve oranıyla birlikte hangi katmanda kullanıldığını ve hangi yüzün tutunma için tasarlandığını kaydedin. Reçete değiştiğinde ilk karşılaştırmada film kalınlığını ve sarım programını da değiştirirseniz, kuyruk davranışındaki farkın hangi değişkenden geldiğini belirlemek zorlaşır.
Soyulma, sürtünme ve yük tutma ayrı ölçümlerdir
ASTM D5458-95(2025), iki streç film tabakası arasındaki tutunmayı gerilmiş ve gerilmemiş durumda ölçer. Tek bir gerilmemiş numune sonucu, ön germe sonrası aynı davranışın görüleceğini kanıtlamaz. Film yüzlerinin temas düzenini ve numune durumunu raporda açıkça isteyin. [2]
ASTM D1894-24 ise plastik film ve levhaların statik ve kinetik sürtünme katsayılarıyla ilgilidir. Bir yüzeyin diğeri üzerinde kaymasına ilişkin sonuç, tabakaları soyarak ayırma ölçümünün yerine geçmez. Komşu paletlerin temas ettiği dış yüzeyde kayma ya da takılma ayrı bir sorun oluşturuyorsa, ilgili yüz çiftini ayrı değerlendirin. [3]
Sarımdan sonra yükü tutan kuvvet de başka bir kabul başlığıdır. Film ucu yerinde kalsa bile yükün taşıma için uygunluğu ayrıca doğrulanmalıdır. Bekleme sonrası yük tutma planı için: https://www.nexisplast.com/tr/insights/strec-film-gerilim-korunumu-palet-kabul-plani
Laboratuvar raporu için istenecek bilgiler
Kendi makinenizde hangi yüzün yüke baktığını ve üst üste binen turlarda hangi iki yüzün temas ettiğini rulo tedarikçisiyle teyit edin. İç ve dış yüz adlarını rulo çiziminde gösterin; laboratuvarın numune adlarıyla makine operatörünün kullandığı adlar aynı anlama gelmelidir. Tek tarafı yapışkan olarak tanımlanan filmi iki tarafı aynı davranıyormuş gibi kabul etmeyin.
- Film yapısını, parti ve rulo kodunu, ölçülen kalınlığı ve numune alma yerini kaydedin.
- Laboratuvara ASTM D5458 revizyonunu, temas eden yüz çiftini ve gerilmiş ya da gerilmemiş numune durumunu yazılı olarak bildirin.
- Ön işlem, germe koşulu, bekleme ve test ortamını raporda belirtmesini isteyin. Standarttan sapma varsa, bunu standartla aynı sonuç gibi değerlendirmeyin.
- Sonucun birimini, kullanılan numune genişliğini, tekrar sayısını ve tekil sonuçları raporlayın. Farklı birim veya geometrideki sayıları dönüşümün ve karşılaştırmanın dayanağı olmadan sıralamayın.
- Aday filmi aynı laboratuvarda, aynı koşullarda test edilmiş onaylı referansla karşılaştırın. Alt sınırı ya da kabul aralığını kendi uygulama sonuçlarınızla ilişkilendirin; her palet için geçerli bir değer varsaymayın.
Bu liste bir laboratuvar sipariş şablonudur; standardın tam deney talimatı değildir. Numune hazırlama, cihaz ayarları ve hesaplama, laboratuvarın kullandığı tam yönteme göre belirlenir.
Film ucunu gerçek sarım çevriminde inceleyin
Film ucu farklı makinelerde farklı biçimde sabitlenebilir. Örneğin Robopac, Genesis Futura L için son ucu önceki turun içine alan bir seçenek ve kesme ile son sabitlemeyi birleştiren bir donanım tanımlar. Bu örnek, kendi makinenizin kapatma mekanizmasını tanımlamadan bir film sonucu yorumlamamak gerektiğini gösterir. [4]
Karşılaştırmayı aynı yük düzeni, rulo takma yönü, ön germe, bindirme ve çevrim programıyla başlatın. Sarım tamamlandıktan sonra güvenli kontrol noktasında film ucunun konumunu ve temas alanını kaydedin. Ardından önceden belirlenmiş depo beklemesi ve normal konveyör geçişinden sonra tekrar bakın. Serbest uç uzunluğu, açılan palet sayısı, yeniden sarılan palet sayısı ve film kopmalarını ayrı tutun. Gözlem için hareketli makineye yaklaşmayın.
Sorun yalnızca bir sarıcıda çıkıyorsa, aynı rulonun yönünü ve kesme-sabitleme çevrimini kontrol edin. Referans film geçiyor, aday film aynı koşullarda tekrarlı olarak açılıyorsa, rulo yüzlerini ve gerilmiş numune raporunu yeniden inceleyin. İki film de açılıyorsa makine veya yük koşullarını da araştırın. Bu gözlemler nedenin kanıtı değil, sonraki kontrollü denemenin başlangıcıdır.
Siparişe yazılacak kabul kararı
Referans ruloyu, deney düzenini, film ucu gözlem zamanını ve kabul edilmeyen durumları teklifle birlikte netleştirin. Örneğin depoda ayrılan bir kuyruk ile konveyörde takılan bir kuyruk aynı sonuç değildir; ayrı kaydedildiğinde üretim, bakım ve satın alma aynı veriden hareket edebilir. Şartnameyi geçemeyen rulo için tekrar numune, bekletme ve tedarikçiye bildirim adımlarını önceden belirleyin.
Teklifleri aynı teslim noktası, rulo net film kütlesi ve onaylı sarım programında karşılaştırın. Yalnızca rulo fiyatına değil, kabul edilen palet başına ölçülmüş tüketime, yeniden sarım işçiliğine ve duruşlara bakın. PCR kaynağı, yüz katmanı veya rulo yönü değiştiğinde hangi kontrollerin tekrarlanacağını siparişe ekleyin.
Nexis’ten teknik föy, deneme rulosu veya teklif isterken makine modeli, film eni ve kalınlığı, ön germe ayarı, son uç sabitleme biçimi, yük fotoğrafı, aylık tüketim ve Türkiye’deki teslim noktasını iletin. Mevcut rulo raporunu ve açılmanın hangi aşamada görüldüğünü de paylaşın. Belirli bir film veya hammaddenin bulunabilirliği ve uygunluğu teklif sırasında teyit edilir.
Makine tipi streç film: https://www.nexisplast.com/tr/products/stretch-film
Polimer hammaddeler: https://www.nexisplast.com/tr/products/polymer-raw-materials
Teknik talep ve teklif: https://www.nexisplast.com/tr/contact
Kaynaklar
Kaynaklar 6 Kasım 2026’da kontrol edilmiştir. Test standartlarının kamuya açık kapsamı kullanılmıştır. Yukarıdaki kabul planı, alıcı ile tedarikçinin uygulamaya göre uyarlayacağı bir öneridir.
[1] Amcor, Tiptree ile PCR içeren shrink ve streç film uygulaması, 25 Ağustos 2026: https://www.amcor.com/media/news/amcor-tiptree-recyclass-certified-shrink-stretch-films
[2] ASTM D5458-95(2025), streç filmin soyulma tutunması; katalog güncellemesi 14 Ağustos 2025: https://store.astm.org/d5458-95r25.html
[3] ASTM D1894-24, plastik film ve levhalarda statik ve kinetik sürtünme katsayısı, 2024 revizyonu: https://store.astm.org/standards/d1894
[4] Robopac, Genesis Futura L ürün açıklaması, film ucu sabitleme seçenekleri; sayfada yayın tarihi belirtilmemiştir: https://www.robopac.com/en/10genesis-futura-l-p216