دوخت فیلم FFS با PE بازیافتی؛ آزمون Hot Tack و پذیرش بچ
راهنمای کنترل دوخت فیلم FFS حاوی پلیاتیلن بازیافتی برای تولیدکنندگان ایران؛ تفاوت Hot Tack و استحکام دوخت سرد، آزمون خط و چکلیست پذیرش بچ.
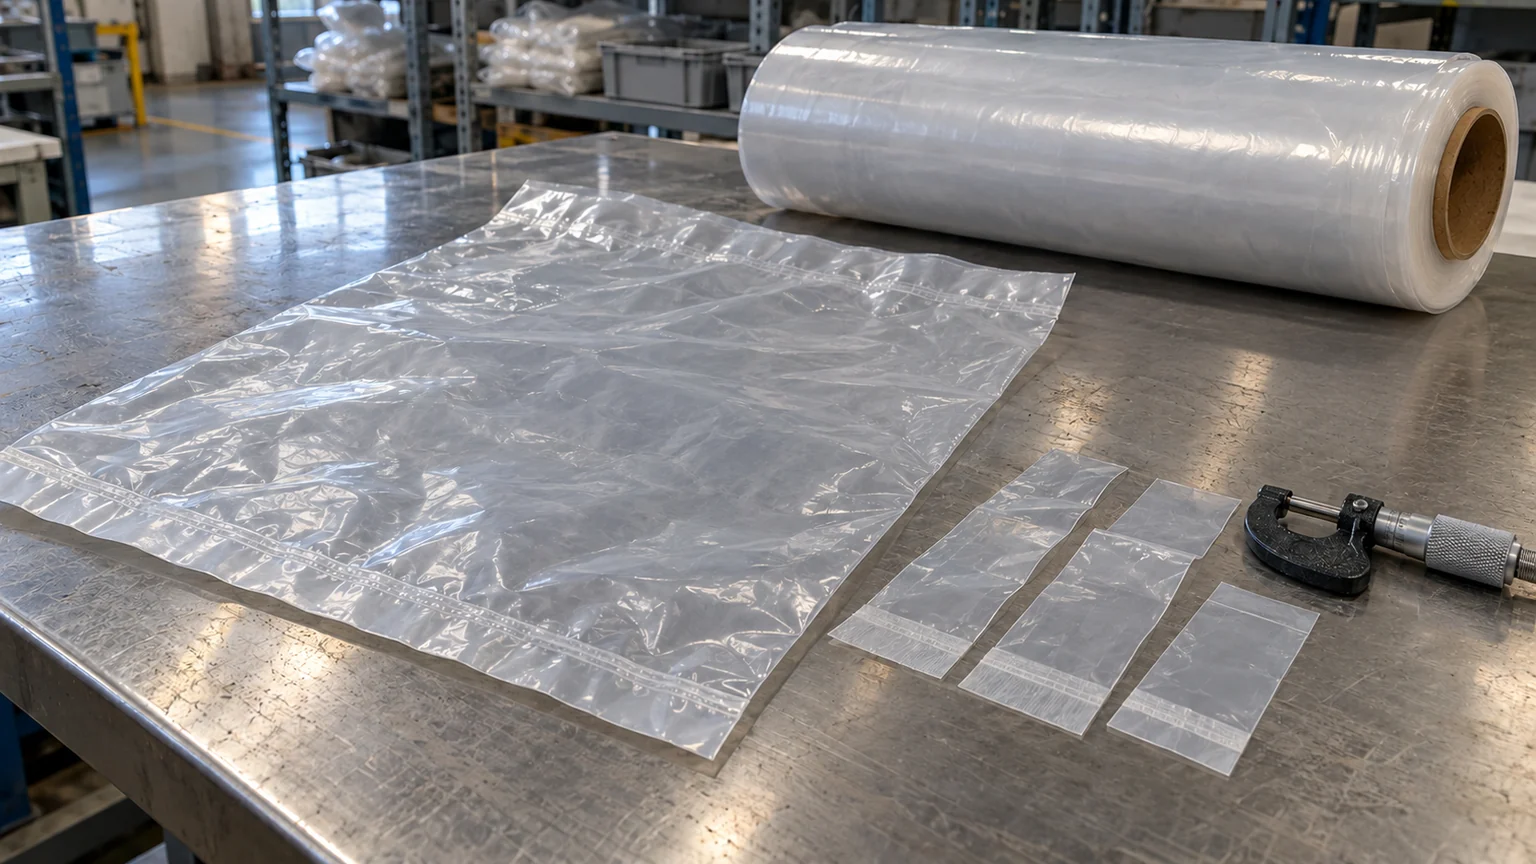
بازسازی دیجیتال آموزشی از بررسی نمونههای فیلم و دوخت. تصویر، عکس کارخانه یا آزمایشگاه Nexis نیست و نتیجه آزمون یا انطباق با استاندارد مشخصی را تأیید نمیکند.
کیسه از خط پرکنی خارج میشود، اما پیش از آنکه دوخت به اندازه کافی سرد شود، باز میشود. در آزمایش دستیِ همان کیسه پس از سردشدن، اتصال محکم به نظر میرسد. برای تولیدکننده فیلم FFS و واحد بستهبندی گرانول در ایران، این اختلاف یک سؤال مشخص ایجاد میکند: آیا فیلم در لحظهای که بار به دوخت وارد میشود، استحکام لازم را دارد؟
این راهنما بر فیلم پلیاتیلنی برای بستهبندی صنعتیِ غیرغذایی تمرکز دارد. هدف، تعیین درصد عمومی مواد بازیافتی یا تجویز دمای ثابت نیست؛ هدف، تبدیل اختلاف عملکرد دوخت به یک برنامه آزمون مشترک میان خرید، تولید و کنترل کیفیت است.
چرا پذیرش دوخت باید بچبهبچ باشد؟
پژوهش Ilhan و همکاران، منتشرشده در ۲۵ ژوئیه ۲۰۲۶، تغییرپذیری کیفیت و استحکام دوخت گرم و سرد را در فیلمهای تجاری چندلایه حاوی PE بازیافتی گزارش میکند. در ساختارهای بررسیشده، وجود مواد اولیه بکر در لایه دوخت و لایه بیرونی، نوسان میان بچها را بهطور کامل حذف نکرد. این نتیجه به همان نمونهها و شرایط پژوهش مربوط است؛ نه اثبات ضعف همه فیلمهای بازیافتی یا عملکرد یک محصول Nexis. [۱]
پیام کاربردی برای خرید روشن است: تأیید یک رول آزمایشی، تضمین خودکار سفارشهای بعدی نیست. سوابق منبع بازیافتی، ساختار فیلم و آزمون پذیرش هر بچ باید به نمونه مرجع متصل بماند. همچنین از یک درصد PCR بهتنهایی نمیتوان کیفیت دوخت را پیشبینی کرد.
سه مفهوم را از هم جدا کنید
استحکام دوخت پس از سردشدن نشان میدهد نوار نمونه هنگام جداشدن چه نیرویی تحمل میکند و چگونه میشکند. ASTM F88/F88M-23 اندازهگیری استحکام دوخت و ثبت نوع شکست را پوشش میدهد. نتیجه به شیوه نگهداشتن و کشیدن نمونه نیز وابسته است؛ پس روش آزمون در یک مجموعه مقایسه ثابت بماند. [۲]
Hot Tack یا استحکام دوخت داغ، مقاومت اتصال بلافاصله پس از تشکیل دوخت و پیش از رسیدن به دمای محیط است. ASTM F1921/F1921M-12(2023) آن را با دستگاه خودکار و زمانبندی کنترلشده میسنجد. کشیدن دستیِ کیسه گرم جایگزین این آزمون نیست. این تمایز برای عملیاتی اهمیت دارد که دوخت هنوز داغ، تحت نیروی بازکننده قرار میگیرد. [۳]
پنجره دوخت، در این مقاله، محدوده شرایطی است که در آن فیلم معیارهای توافقشده را برآورده میکند؛ نه فقط یک دمای ظاهراً مناسب روی نمایشگر دستگاه. دما، زمان تماس و فشار باید همراه سرعت خط و زمان خنکشدن بررسی شوند. یک اتصال قوی در یک نقطه آزمایشگاهی، بهتنهایی پنجره کار مطمئن را ثابت نمیکند.
پیش از تغییر گرید، مسئله خط را مشخص کنید
ابتدا ثبت کنید دوخت کجا و چه زمانی باز میشود: هنگام تخلیه محصول، رهاشدن کیسه، انتقال روی نوار یا جابهجایی بعدی. نوع دوخت و محل آن، وزن واقعی پرکنی و وضعیت ناحیه اتصال را مستند کنید. فیلم تاخورده، آلودگی محل دوخت یا تماس نامنظم فکها، فرضیههایی برای بررسی هستند؛ مشاهده شکست را فوراً به مواد بازیافتی نسبت ندهید.
برای مقایسه بچها، ضخامت و پراکندگی آن، ساختار لایهها، سهم و محل مصرف PE بازیافتی، گرید لایه دوخت و بسته افزودنی را کنار شماره رول بنویسید. تغییر همزمان مواد، ضخامت و سرعت خط، تشخیص علت را دشوار میکند. اگر فرمول محرمانه است، حداقل مشخصات عملکردی، تغییرات مؤثر و مسئول تأیید آنها را توافق کنید.
صفحه رسمی ELITE AT 6202 شرکت Dow، Hot Tack را یکی از الزامات گریدی برای کاربردهای FFS پرسرعت معرفی میکند. این نمونه نشان میدهد انتخاب رزین باید به عملکرد لایه دوخت مرتبط باشد؛ به معنی تجویز همان گرید، اعلام موجودی آن در Nexis یا تضمین نتیجه روی خط شما نیست. [۴]
برنامه پیشنهادی آزمون: از نمونه تا پرکنی
این ترتیب، پیشنهاد اجرایی تحریریه Nexis است و جایگزین متن کامل استانداردها یا دستور ایمنی تجهیزات نیست. پیش از اجرا، معیار پذیرش را از نیاز بسته نهایی و نمونه مرجعِ تأییدشده تعریف کنید؛ عدد حداقلی مشترکی برای همه کیسهها وجود ندارد.
- بچ مرجعِ پذیرفتهشده و بچ نامزد را با شرایط نگهداری و شناسایی یکسان انتخاب کنید. نمونههای نماینده از طول و عرض رول نگه دارید.
- برای تهیه دوخت آزمایشگاهی از روش توافقشده، با ارجاع به ASTM F2029 در صورت کاربرد، استفاده کنید. دما، زمان تماس، فشار، سطح تماس و جهت فیلم را ثبت کنید. این استاندارد روش آزمون Hot Tack نیست. [۵]
- در محدوده ایمن تجهیزات، چند وضعیت دوخت را مقایسه کنید؛ سپس استحکام دوخت سرد و نوع شکست را طبق روش توافقشده گزارش دهید. عرض نمونه و واحد نیرو را همراه عدد بنویسید.
- برای بررسی رفتار گرم، آزمونگر مناسب F1921 را به کار ببرید و روش، تأخیر پس از دوخت و شرایط آزمون را ثبت کنید. دادههای حاصل از روشها و تأخیرهای متفاوت را یکسان فرض نکنید.
- روی خط واقعی، با محصول، وزن کیسه و سرعت هدف آزمون کنید. توقفها، بازشدن دوخت و تعداد کیسههای قابلقبول را در دوره مشخص ثبت کنید. مداخله دستی در ناحیه داغ یا متحرک دستگاه مجاز نیست.
ASTM F2029 تصریح میکند که تفاوت تجهیزات آزمایشگاهی و تولیدی میتواند نتیجه را تغییر دهد. بنابراین منحنی آزمایشگاهی نقطه شروع آزمون خط است، نه تأیید نهایی سرعت تولید. [۵]
شکست را توصیف کنید، فقط عدد ندهید
در گزارش مشخص کنید جدایش در محل اتصال رخ داده، فیلم کنار دوخت پاره شده یا نمونه هنگام کشش تغییر شکل داده است. عکس و محل برداشت نمونه را همراه نتیجه نگه دارید. دو نیروی نزدیک، با دو الگوی شکست متفاوت، الزاماً عملکرد یکسانی در کیسه پرشده ندارند.
استحکام دوخت را نیز با آببندی کامل بسته یکی نگیرید. آزمونهای یادشده بهتنهایی نبود کانال، نشتی یا عیب موضعی در تمام بسته را اثبات نمیکنند. اگر حفظ محتویات یا جلوگیری از نشت برای کاربرد شما معیار پذیرش است، آزمون مناسب بسته کامل را جداگانه با مسئول فنی توافق کنید.
چکلیست خرید برای کارخانههای ایران
پیش از صدور سفارش، خرید و کنترل کیفیت یک پیوست مشترک تهیه کنند:
- کاربرد غیرغذایی، ابعاد کیسه، وزن پرکنی و ساختار فیلمِ مورد تأیید.
- شناسه گرید یا مشخصات عملکردی توافقشده، منبع و ردیابی مواد بازیافتی و ضابطه اعلام تغییر.
- ضخامت و تلرانس، شناسه رول و بچ، عرض و کیفیت نوار دوخت و مدارک همراه محموله.
- روش و معیار پذیرش دوخت سرد، Hot Tack در صورت نیاز، و آزمون خط با نمونه مرجع.
- مقدار محموله آزمایشی، شیوه رسیدگی به عدم انطباق و شرایط ورود به تأمین منظم.
برای مقایسه پیشنهادهای داخلی یا وارداتی، محل تحویل در ایران، ارز، تاریخ اعتبار پیشنهاد و هزینههای مشمول را یکسان کنید. قیمت در مبدا را بدون لحاظ حمل و سایر هزینههای توافقشده با قیمت تحویل کارخانه مقایسه نکنید. در این مقاله قیمت یا درصد صرفهجویی تخمینی ارائه نمیشود.
تصمیم اقتصادی را بر کیسه سالم بنا کنید
شاخص مقایسه میتواند هزینه تولید تعداد معینی کیسه پذیرفتهشده باشد: مواد مصرفشده، ضایعات، دوبارهکاری و توقفهای اندازهگیریشده را با دامنه یکسان محاسبه کنید. کاهش قیمت هر کیلو زمانی ارزش دارد که افت سرعت یا افزایش بازشدن دوخت، مزیت آن را از بین نبرد.
پس از تأیید، نمونه مرجع و گزارش تنظیمات را نگه دارید. تغییر منبع مواد بازیافتی یا ساختار فیلم باید با ضابطه بازتأیید مرتبط شود، نه صرفاً تکرار نام تجاری روی فاکتور. این مسیر کمک میکند اختلاف کیفیت پیش از تبدیلشدن به مرجوعی یا توقف خط دیده شود.
برای بررسی مشخصات به Nexis چه اطلاعاتی بدهیم؟
اگر فیلم FFS آماده میخرید، مدل خط، ابعاد و وزن کیسه، سرعت هدف، محل شکست، تصاویر دوخت و نمونه رول فعلی را ارسال کنید. اگر تولیدکننده فیلم هستید، مشخصات PE مصرفی، ساختار لایهها، سهم مواد بازیافتی و روش آزمون موجود را اضافه کنید. مقدار آزمایشی، مصرف ماهانه و شهر تحویل در ایران نیز برای بررسی نمونه و پیشنهاد تجاری لازم است؛ امکان تأمین و تناسب هر گزینه جداگانه تأیید میشود.
مشخصات فیلم FFS و درخواست بررسی کاربرد: https://www.nexisplast.com/fa/products/ffs-bag
مواد اولیه پلیمری برای بررسی گرید و نمونه: https://www.nexisplast.com/fa/products/polymer-raw-materials
ارسال درخواست فنی و استعلام: https://www.nexisplast.com/fa/contact
منابع اصلی و تاریخ بررسی
منابع در ۱۵ اکتبر ۲۰۲۶ بررسی شدند. تحلیل خرید، ترتیب آزمون و چکلیست پذیرش، پیشنهاد تحریریه Nexis است. الزامات اجرای استاندارد باید از متن کامل نسخه مربوط و دستور سازنده تجهیزات گرفته شود.
[۱] Ilhan و همکاران، پژوهش اثر افزودنیها بر کیفیت فیلم PE حاوی مواد بازیافتی، انتشار اولیه ۲۵ ژوئیه ۲۰۲۶؛ در این مقاله فقط یافتههای مرتبط با نوسان بچ و دوخت مرور شد: https://onlinelibrary.wiley.com/doi/10.1002/pts.70106
[۲] ASTM F88/F88M-23، روش سنجش استحکام دوخت؛ صفحه رسمی نسخه فعال با تاریخ بهروزرسانی ۳ اوت ۲۰۲۳: https://store.astm.org/f0088_f0088m-23.html
[۳] ASTM F1921/F1921M-12(2023)، آزمون دستگاهی Hot Tack؛ صفحه رسمی نسخه فعال با تاریخ بهروزرسانی ۵ آوریل ۲۰۲۳: https://store.astm.org/f1921_f1921m-12r23.html
[۴] Dow، صفحه رسمی ELITE AT 6202 و کاربرد در FFS پرسرعت؛ تاریخ انتشار صفحه درج نشده، بازبینی ۱۵ اکتبر ۲۰۲۶: https://www.dow.com/en-us/pdp.elite-at-6202-enhanced-polyethylene-resin.244315z.html
[۵] ASTM F2029-16(2021)، تهیه دوخت آزمایشگاهی و محدودیت تعمیم به تجهیزات تولید؛ صفحه رسمی نسخه فعال با تاریخ بهروزرسانی ۲۲ آوریل ۲۰۲۱: https://store.astm.org/f2029-16r21.html