الجِل والنقاط السوداء في أفلام PE المعاد تدويرها: خطة قبول الدفعات لمصانع الإمارات
دليل لمصانع الأفلام في الإمارات: تشخيص عيوب الجِل والنقاط السوداء، مراقبة ضغط الترشيح، واعتماد دفعات PE المعاد تدويره على أساس تكلفة الفيلم المقبول.
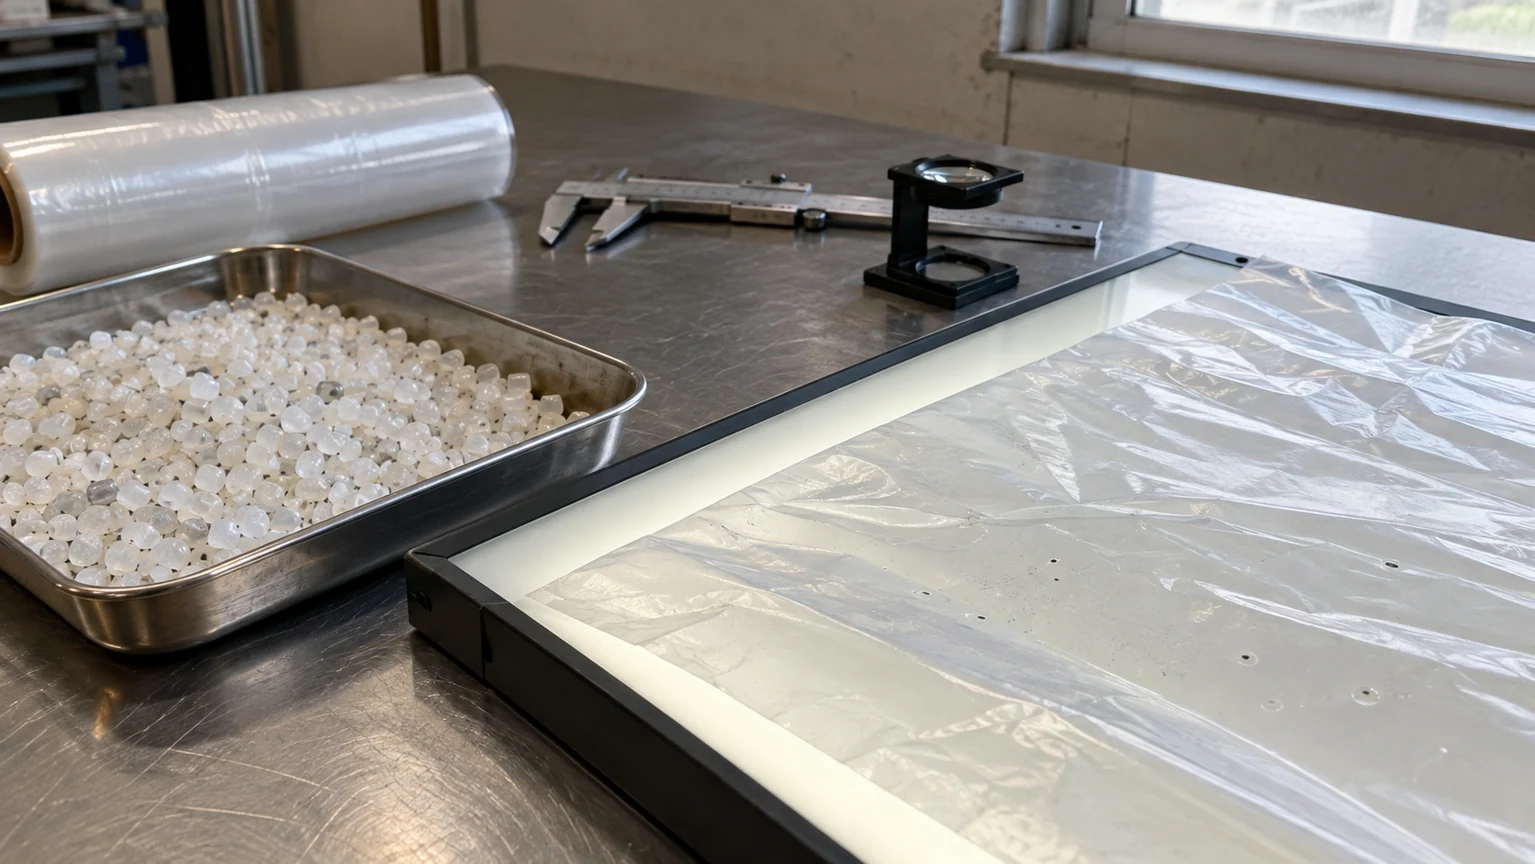
قد تبدو حبيبات البولي إيثيلين المعاد تدويره متجانسة في الكيس، ثم تظهر في الفيلم نقاط سوداء أو تكتلات شبيهة بالعدسات، أو يرتفع ضغط المرشح ويتوقف الخط. عندها لا يكفي سؤال المورد عن سعر الطن أو معدل تدفق المصهور. المطلوب هو تحديد مصدر العيب، ثم تحويل ما حدث في الإنتاج إلى معيار قبول يمكن تطبيقه على الدفعة التالية.
هذه خطة عملية مقترحة لمصانع أفلام النفخ والبطانات والأكياس الصناعية غير الملامسة للغذاء في الإمارات. تجمع بين تشخيص العيوب، تجربة الخط، وحساب تكلفة الإنتاج المقبول. ولا تقدم نسبة PCR ثابتة أو دقة ترشيح عامة تصلح لكل آلة؛ القرار النهائي يرتبط بالمنتج ومصدر المادة وتصميم المعدات.
لماذا يستحق الموضوع اهتماماً في 2026؟
لم يعد النقاش حول المواد المعاد تدويرها مقتصراً على نسبة الخلط. تحديث فبراير 2026 لبروتوكول RecyClass الخاص بأفلام PE يتضمن إرشادات للبثق وتحضير الخلطات وتحديث فحص العيوب. ويطلب تمييز الجِل والشوائب والعيوب البنيوية والثقوب، مع توثيق صور تساعد على وصفها. هذا بروتوكول لتقييم قابلية إعادة التدوير في سياقه المحدد؛ ليس شهادة لمادة Nexis ولا مواصفة إلزامية لقبول كل فيلم صناعي في الإمارات. [1]
وفي دراسة حالة نشرها Nordson في 4 مايو 2026، ارتبطت زيادة استخدام المواد المعاد تدويرها على خط Elif بتحديات في الترشيح والجِل والتوقفات، ثم جرى اختبار نظام ترشيح مختلف. الدرس للمشتري هو ضرورة تقييم المادة ونظام الترشيح معاً؛ أما أداء ذلك الخط ونتائج الدراسة فلا تُعمّم على خطك أو على مواد مورد آخر. [2]
1. صف العيب قبل اتهام المادة
استخدم أسماء ثابتة في تقرير الجودة. الجِل قد يظهر كجسم عدسي داخل الفيلم؛ والنقطة السوداء قد تكون شائبة أو مادة متدهورة حرارياً؛ أما الفقاعة أو خط القالب أو التجعد فليس بالضرورة جِلاً. لا يحدد اللون وحده التركيب الكيميائي، ولا تكفي صورة الهاتف لإثبات مصدر العيب.
يوضح دليل LyondellBasell لعيوب الفيلم المنفوخ أن التلوث قد يدخل أثناء المناولة أو من بقايا مواد في نظام النقل، وأن رواسب أو مادة متدهورة في مناطق ركود داخل الباثق أو القالب قد تُنتج عيوباً أيضاً. لذلك لا يعني ظهور العيب بعد تغيير الدفعة أن الحبيبات الجديدة هي السبب المؤكد. [3]
للمقارنة الداخلية، اتفقوا على مساحة فحص واحدة، إضاءة ثابتة، تصنيف لحجم العيوب وطريقة عدّ مشتركة. احتفظوا بعينة فيلم وصورة مرجعية مع رقم الدفعة والبكرة ووقت السحب. إذا تعذر تصنيف العيب بصرياً، أرسلوا عينة إلى مختبر مناسب بدلاً من تسجيل تخمين على أنه نتيجة.
2. حوّل ضغط الترشيح إلى سجل قابل للمقارنة
توصي إرشادات Nordson المنشورة في 8 أبريل 2026 بمراجعة المادة وظروف التشغيل وتنفيس تجاويف المرشح وسرعة إعادة ملئها. فتغيّر الضغط أثناء تبديل الشاشات أو التنظيف العكسي، واحتباس الهواء عند التنفيس، قد يؤثران في جودة المنتج. تُضبط هذه العمليات وفق دليل النظام ومصنّعه، لا بتعديل عشوائي أثناء الإنتاج. [4]
في سجل التجربة، دوّن ضغط المصهور قبل المرشح وبعده إن كانت نقاط القياس متاحة، والإنتاجية، ودرجة حرارة المصهور، وتكوين حزمة الشاشات، ووقت بدء الارتفاع في فرق الضغط. قارن أيضاً عدد تغييرات المرشح لكل كمية إنتاج محددة. اختلاف السرعة أو الحرارة يجعل قراءة الضغط المطلقة وحدها مضللة عند مقارنة دفعتين.
لا تعتمد قاعدة «كلما كان المرشح أدق كان الفيلم أفضل». اطلب من مورّد المعدات مراجعة مساحة الترشيح، ودقة الفصل، وفقد الضغط، وحدود تشغيل النظام مع المادة المقصودة. حدّد نقطة إيقاف آمنة حسب تعليمات المصنع، ولا تتجاوزها لإكمال تجربة تجارية.
3. افصل أثر الدفعة عن أثر تنظيف الخط
قبل اختبار خامة جديدة، وثّق حالة الخط والوصفة المعتمدة وسجل الصيانة أو تغيير اللون الأخير. شغّل مادة مرجعية مقبولة وسجّل نتائجها. ثم جرّب الدفعة المرشحة بنسبة خلط معروفة، مع تثبيت عوامل المقارنة الأساسية. دوّن أي تعديل اضطررت لإجرائه، ولا تنسب التحسن إلى المادة إذا غيّرت عدة عوامل معاً.
خذ العينات بعد استقرار التشغيل وفي أكثر من نقطة زمنية، وافصل بكرات الانتقال عن بكرات التقييم. سجّل هل العيوب موزعة في عرض الفيلم أم متكررة في مسار واحد، وهل تتزامن مع تبديل المرشح أو تغيير الدفعة. هذه ملاحظات لتوجيه التحقيق، وليست تشخيصاً نهائياً. عند استمرار المشكلة، قارن دفعة أخرى ممثلة من المورد نفسه قبل اتخاذ قرار توريد متكرر.
4. اكتب مواصفة قبول تخص المنتج النهائي
حدود العيوب المناسبة لبطانة صناعية معتمة قد لا تناسب فيلماً شفافاً مطبوعاً. وفي أكياس تتحمل وزناً أو نقلًا متكرراً، لا يُحسم القبول بمظهر السطح فقط؛ يجب أن يبقى أداء الفيلم واللحام ملائماً للاستخدام المتفق عليه.
اقترح على فريقَي الإنتاج والمشتريات نموذج قبول يتضمن:
- هوية الدفعة، ومصدر تيار PCR أو PIR، ووثائق التتبع المتاحة.
- TDS وCOA، وشروط قياس MFR عند استخدامه للمقارنة، والإضافات المعلنة.
- طريقة أخذ العينات، ومساحة الفحص، وفئات أحجام العيوب، وصورة العينة المعتمدة.
- سماكة الفيلم وتوزيعها، والخواص الحرجة مثل الثقب والتمزق واللحام وفق التطبيق.
- إنتاجية التجربة، وتغييرات المرشح، والتوقفات، ونسبة الفيلم المرفوض.
- الإجراء عند تغيير المصدر أو الوصفة، ومعيار إعادة التأهيل قبل التوريد التالي.
اتفق على الحدود مع العميل النهائي وعلى أساس الاختبار، ولا تنسخ أرقام قبول من دراسة مختلفة. هذه القائمة نموذج شراء وضبط جودة؛ لا تثبت ملاءمة التلامس الغذائي أو أي استخدام حساس.
5. احسب تكلفة الفيلم المقبول عند التسليم
للمقارنة التجارية، استخدم: تكلفة كيلوغرام الفيلم المقبول = مجموع تكاليف التجربة المحددة ÷ كيلوغرامات الفيلم المقبول فعلياً. سجّل ما أدخلته في الحساب، مثل المادة والطاقة والعمل والمرشحات والتوقفات، وتجنب احتساب البند نفسه مرتين. هذه أداة داخلية مقترحة، وليست تقديراً لسعر السوق.
في عرض توريد إلى الإمارات، وحّد نقطة التسليم: ميناء جبل علي، مستودع في دبي، أو موقع المصنع المتفق عليه. اذكر شروط التجارة، وتكلفة النقل الداخلي والمناولة إذا كانت ضمن العرض، وحجم الدفعة وموعد التسليم. لا تقارن عرضاً من باب المصنع بعرض يشمل الوصول إلى موقعك على أنهما سعران متكافئان.
ماذا ترسل إلى Nexis لطلب عينة مناسبة؟
أرسل نوع الفيلم والاستخدام النهائي، السماكة واللون، تكوين خط النفخ، الوصفة الحالية ونسبة الخلط المستهدفة، وصور العيوب مع وصف طريقة الفحص. أضف سجل ضغط الترشيح إن توفر، والوثائق المطلوبة، وحجم التجربة والاستهلاك الشهري ومدينة التسليم.
يمكنك البدء من صفحة المواد الأولية لدى Nexis: https://www.nexisplast.com/ar/products/polymer-raw-materials
ولفهم القرار الأوسع قبل عيب محدد، راجع دليل اختيار PE المعاد تدويره: https://www.nexisplast.com/ar/insights/recycled-pe-film-uae-grade-selection
ناقش هذه البيانات مع فريق الإمارات عبر صفحة التواصل: https://www.nexisplast.com/ar/contact
الهدف من الاستعلام هو تحديد عينة ومواصفة قابلة للاختبار وعرض توريد واضح. اعتماد الدفعة للتشغيل التجاري يأتي بعد التحقق على معداتك ومقارنتها بالعينة المقبولة، لا من وعد عام بخلو المادة من العيوب.
المصادر الفنية وتاريخ المراجعة
رُوجعت المصادر في 12 أكتوبر 2026. التوصيات الإجرائية والتجارية أعلاه خطة مقترحة من تحرير Nexis؛ ونتائج المصادر تخص ظروفها ولا تؤكد مواصفات منتج في كتالوجنا.
[1] RecyClass، بروتوكول تقييم قابلية إعادة تدوير أفلام PE، الإصدار 6.1.0، تحديث فبراير 2026؛ قسم اختبارات الفيلم والملحق الثالث لفحص العيوب: https://recyclass.eu/wp-content/uploads/2026/02/REP-PEflex-01-v6.1-FINAL.pdf
[2] Nordson BKG، دراسة حالة Huhtamaki/Elif في ترشيح الفيلم المنفوخ، 4 مايو 2026: https://www.nordson.com/en/about-us/nordson-blog/polymer-processing-systems-blogs/2026-05-04---bkg-huhtamaki-hd-rs
[3] LyondellBasell، دليل عيوب الفيلم المنفوخ؛ الصفحتان 28 و29 عن المظهر والتلوث ومصادر الجِل، دون نسبة تاريخ إصدار غير مثبت: https://www.lyondellbasell.com/globalassets/lyb/our-solutions/products/documents/polymers-technical-literature/blown_film_problems.pdf
[4] Nordson BKG، استكشاف مشكلات ترشيح المصهور، 8 أبريل 2026: https://www.nordson.com/en/about-us/nordson-blog/polymer-processing-systems-blogs/2026-04-08---troubleshooting-melt-filtration